Stranggepresstes Aluminium ist eines dieser Materialien, die das moderne Leben stillschweigend zusammenhalten. Es bildet die Fensterrahmen rund um unsere Häuser, die Montageschienen hinter Sonnenkollektoren, die leichten Teile in Elektrofahrzeugen und das saubere Gerüst automatisierter Produktionslinien. Bei Huilv stellen wir täglich Architektur-, Photovoltaik- und Industriealuminiumprofile her, und die grundlegende Geschichte der Herstellung von extrudiertem Aluminium ist sowohl praktisch als auch faszinierend.
Vereinfacht ausgedrückt handelt es sich bei der Extrusion um einen formgebenden Prozess. Ein erhitzter Aluminiumbarren wird durch eine Stahlmatrize mit einer sorgfältig geschnittenen Öffnung geschoben. Die Matrize verleiht dem Metall seine Querschnittsform, ähnlich wie beim Auspressen von Teig durch eine geformte Düse. Im weiteren Verlauf des Prozesses geht es um die Steuerung von Temperatur, Druck, Geschwindigkeit, Kühlung und Wärmebehandlung, damit das endgültige Profil gerade, stabil und maßhaltig ist.
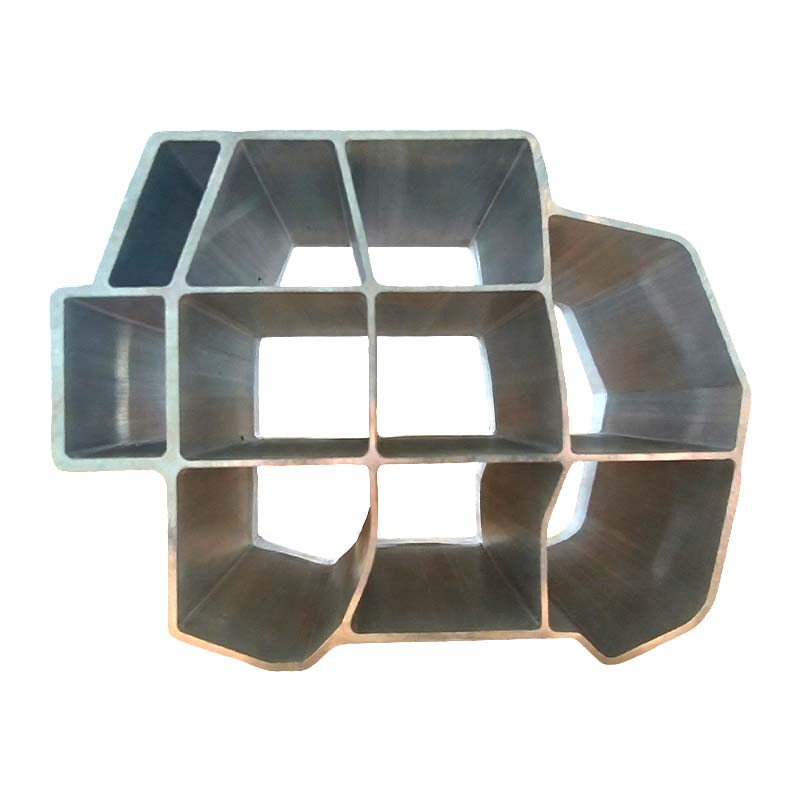
Bei extrudiertem Aluminium handelt es sich um ein durchgehendes Stück Aluminium, das durch eine Matrizenöffnung gepresst wird, um ein Profil mit festem Querschnitt zu erzeugen. Dieses Profil kann eine einfache massive Stange, eine halbhohle Form oder ein komplexes Hohlrohr mit Innenrippen sein. Zu den gängigen Extrusionslegierungen gehören 6063, 6061 und 6005A. Unter ihnen, 6063-T5 Aluminium wird häufig für Architektur- und Allzweckprofile verwendet, da es ein gutes Gleichgewicht zwischen Formbarkeit, Korrosionsbeständigkeit und Oberflächenbeschaffenheit bietet.
Der Würfel ist das Herzstück des Prozesses. Es wird normalerweise aus H13-Werkzeugstahl hergestellt und mit der exakten Profilform bearbeitet. Bei Hohlprofilen kann die Matrize einen Dorn oder eine Bullauge enthalten, die es dem Metall ermöglicht, um den Kern zu fließen und es dann unter Druck wieder zusammenzuschweißen. Die Qualität der Düse, ihre Wärmebehandlung und ihre Wartung wirken sich alle auf die Oberflächenqualität und die Maßhaltigkeit des fertigen Strangpressprodukts aus.
Jede gute Extrusion beginnt vor der Presse. Das Rohmaterial ist ein Aluminiumbarren, also ein gegossener Block aus einer bestimmten Legierung. Die Legierung wird für die endgültige Anwendung ausgewählt. Ein Fensterprofil erfordert möglicherweise eine hervorragende Oberflächenbeschaffenheit und Witterungsbeständigkeit, während ein Batterieträger oder eine Crashbox möglicherweise eine höhere Festigkeit und Energieabsorption erfordert. Der Barren wird auf die richtige Länge geschnitten, auf Oberflächenfehler untersucht und manchmal homogenisiert, um die innere Struktur und das Extrusionsverhalten zu verbessern.
Sauberkeit ist wichtig. Wenn der Knüppel Verunreinigungen, Oxide oder Feuchtigkeit aufweist, können diese Probleme später in Form von Blasen, Streifen oder schwachen Stellen auftreten. Erfahrene Extruder betrachten die Knüppelvorbereitung als ersten Qualitätskontrollpunkt und nicht als Routineschritt.
Der Barren wird in einem Induktionsofen oder einem gasbefeuerten Ofen auf eine Temperatur erhitzt, die das Aluminium weich genug zum Fließen macht, aber nicht so heiß, dass es schmilzt oder beschädigt wird. Bei vielen 6xxx-Legierungen liegt die Knüppeltemperatur typischerweise im Bereich von 450 bis 500 Grad Celsius. Der genaue Bereich hängt von der Legierung, der Profilform und dem Pressenaufbau ab.
Auch die Matrize ist vorgewärmt. Eine kalte Matrize würde das Aluminium im Moment des Kontakts abkühlen, was zu einem ungleichmäßigen Metallfluss und einem erhöhten Risiko von Oberflächendefekten oder einer Beschädigung der Matrize führen würde. Durch das Vorwärmen bewegt sich das Metall reibungslos durch die Lagerbereiche und sorgt für eine stabile Extrusionsgeschwindigkeit.
Sobald der Barren die richtige Temperatur erreicht hat, wird er in den Extrusionsbehälter geladen. Ein Hydraulikzylinder übt über einen Blindblock Druck aus und drückt das Aluminium gegen die Matrize. Das Metall wird durch die Matrizenöffnung gedrückt und tritt als durchgehendes Profil aus. Die Presskapazität kann je nach Größe und Komplexität des Profils zwischen einigen hundert und mehreren tausend Tonnen liegen.
Massive Profile sind relativ einfach, Hohlprofile erfordern jedoch fortschrittlichere Matrizenkonstruktionen. In einer Bullauge-Matrize teilt sich das Metall in mehrere Ströme auf, fließt um den Dorn herum und vereinigt sich dann wieder in einer Schweißkammer, bevor es die Matrize verlässt. Wenn Temperatur, Druck und Geschwindigkeit nicht im Gleichgewicht sind, sind die Schweißnähte möglicherweise nicht stark genug oder werden nach dem Eloxieren sichtbar. Aus diesem Grund wird das Strangpressen oft sowohl als mechanischer als auch als metallurgischer Prozess beschrieben.
Wenn das Profil die Form verlässt, ist es noch heiß und weich. Die Abkühlung beginnt sofort. Einige Legierungen werden an der Luft gekühlt, während andere eine Wassernebel- oder Sprühabschreckung erfordern. Bei wärmebehandelbaren Legierungen ist die Abkühlgeschwindigkeit entscheidend, da sie die Mikrostruktur und letztendlich die mechanischen Eigenschaften beeinflusst. Diese Stufe wird manchmal Pressenabschrecken genannt, wenn die Abkühlung direkt am Pressenausgang erfolgt.
Wenn die Abkühlung zu langsam erfolgt, erreicht die Legierung möglicherweise nicht ihr volles Festigkeitspotenzial. Bei zu schnellem oder ungleichmäßigem Vorgehen kann es zu Verformungen, Rissen oder unerwünschten Eigenspannungen im Profil kommen. Das Ziel ist eine kontrollierte Abkühlung, die die Form beibehält und gleichzeitig das Metall auf die Alterung vorbereitet.
Nach dem Abkühlen wird der Strang gezogen oder leicht gedehnt. Dehnen hört sich vielleicht einfach an, ist aber ein wichtiger Korrekturschritt. Es hilft, das Profil zu begradigen, innere Spannungen abzubauen und die Dimensionsstabilität zu verbessern. Der Dehnungsgrad ist in der Regel gering, oft etwa ein bis drei Prozent, muss aber an die Legierung und Profilform angepasst werden.
Anschließend wird das gestreckte Profil auf Rohlängen zugeschnitten. Eine Säge kann es zur weiteren Verarbeitung in handliche Abschnitte schneiden, z. B. zum Altern, Endbearbeiten, Bearbeiten oder Zusammenbauen. Zu diesem Zeitpunkt hat das Profil seine Grundform, seine endgültige Härte bzw. Oberflächenbeschaffenheit ist jedoch noch nicht erreicht.
Bei vielen extrudierten Aluminiumprodukten erfolgt als nächster Schritt die künstliche Alterung. Die Profile werden in einen Alterungsofen gelegt und für eine bestimmte Zeit auf einer kontrollierten Temperatur gehalten. Ein typischer Zyklus für bestimmte 6xxx-Legierungen kann etwa 10 bis 12 Stunden lang bei etwa 350 Grad Fahrenheit liegen, obwohl die genauen Parameter von der Legierung und der gewünschten Härte abhängen.
Während der Alterung finden im Aluminium metallurgische Veränderungen statt. Legierungselemente bilden feine Ausscheidungen, die das Metall festigen, ohne seine Duktilität zu zerstören. So erreicht das Material Härtegrade wie T5 oder T6. Der Unterschied zwischen einem weichen Profil und einem starken, langlebigen Profil liegt oft an diesem sorgfältig kontrollierten Ofenzyklus.
Sobald das Profil die richtige Härte aufweist, kann es fertiggestellt und gefertigt werden. Zu den üblichen Oberflächenbehandlungen gehören Eloxieren, Pulverbeschichten, Lackieren und mechanisches Bürsten. Eloxieren erzeugt eine schützende Oxidschicht und kann Farbe oder einen metallischen Look verleihen. Pulverbeschichtung bietet eine langlebige, wetterbeständige Oberfläche für Architektur- und Außenanwendungen.
Die Fertigung kann das Zuschneiden auf die endgültige Länge, CNC-Bearbeitung, Bohren, Biegen, Fräsen, Gewindeschneiden und Montage umfassen. Einige Profile werden zu einbaufertigen Fenster- und Türsystemen. Andere werden zu Solarmodulrahmen, Automobilkomponenten oder Industriemaschinenrahmen. Der Extrusionsprozess erzeugt die Form, aber die Endbearbeitung und Fertigung machen daraus ein verwendbares Produkt.
Qualitätskontrolle findet nicht erst am Ende statt. Es durchläuft den gesamten Workflow. Der Barren wird auf Legierung und Oberflächenzustand geprüft. Ofentemperaturen und Extrusionsgeschwindigkeiten werden überwacht. Das Profil wird auf Abmessungen, Geradheit, Verdrehung, Oberflächenfehler und Wandstärke geprüft. Nach der Alterung können die Proben auf Härte und mechanische Eigenschaften geprüft werden. Abschließend wird das fertige Profil vor dem Verpacken oder Zusammenbau noch einmal überprüft.
Auch die Rückverfolgbarkeit ist wichtig. Wenn ein Kunde später nach einer Charge fragt, sollte ein erfahrener Hersteller in der Lage sein, das fertige Profil wieder mit der Billet-Partie, dem Extrusionslauf und dem Wärmebehandlungszyklus in Verbindung zu bringen. Diese Disziplin unterscheidet eine beständige Produktion von gelegentlichen guten Ergebnissen.
| Bühne | Hauptaktion | Warum es wichtig ist |
|---|---|---|
| Billet-Vorbereitung | Wählen Sie die Legierung aus, schneiden, prüfen und reinigen Sie den Knüppel | Verhindert Verunreinigungen und unterstützt einen gleichmäßigen Metallfluss |
| Heizung | Erhitzen Sie den Knüppel und die Matrize auf die richtige Temperatur | Macht Aluminium weich genug, um extrudiert zu werden, ohne zu schmelzen |
| Extrusion | Den Rohling unter hohem Druck durch die Matrize schieben | Erstellt die Querschnittsprofilform |
| Kühlen und Abschrecken | Kontrollieren Sie die Kühlung, während das Profil die Form verlässt | Beeinflusst Mikrostruktur, Festigkeit und Verzerrung |
| Dehnen und Schneiden | Richten, entlasten und auf Länge schneiden | Verbessert Geradheit und Dimensionsstabilität |
| Altern | Profile in einem Alterungsofen erhitzen | Entwickelt T5, T6 oder andere erforderliche Temperamente |
| Endbearbeitung und Fertigung | Eloxieren, beschichten, bearbeiten, biegen und montieren | Verwandelt das Profil in ein fertiges, nutzbares Produkt |
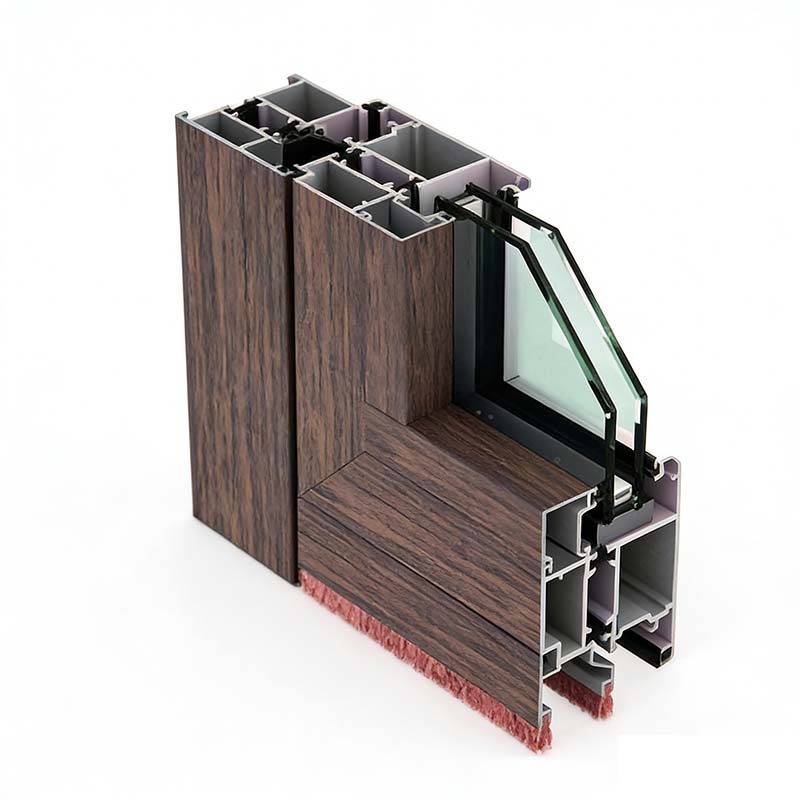
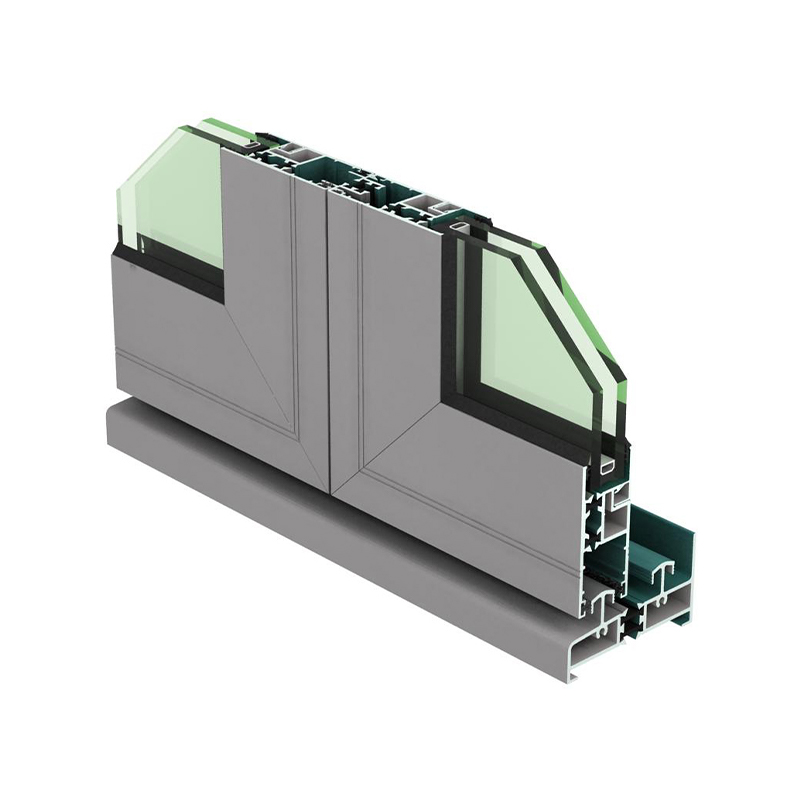
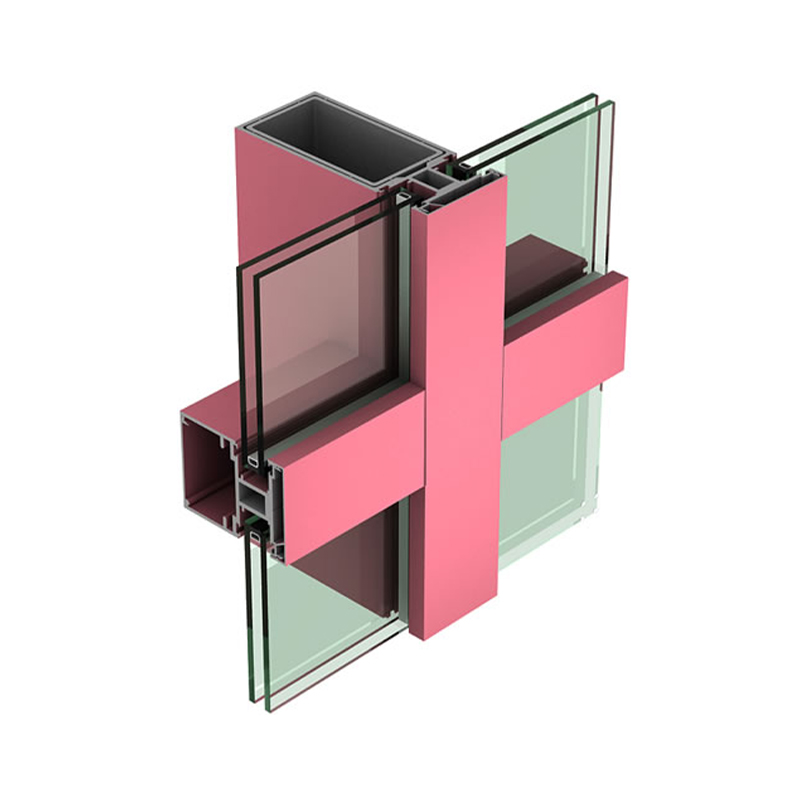
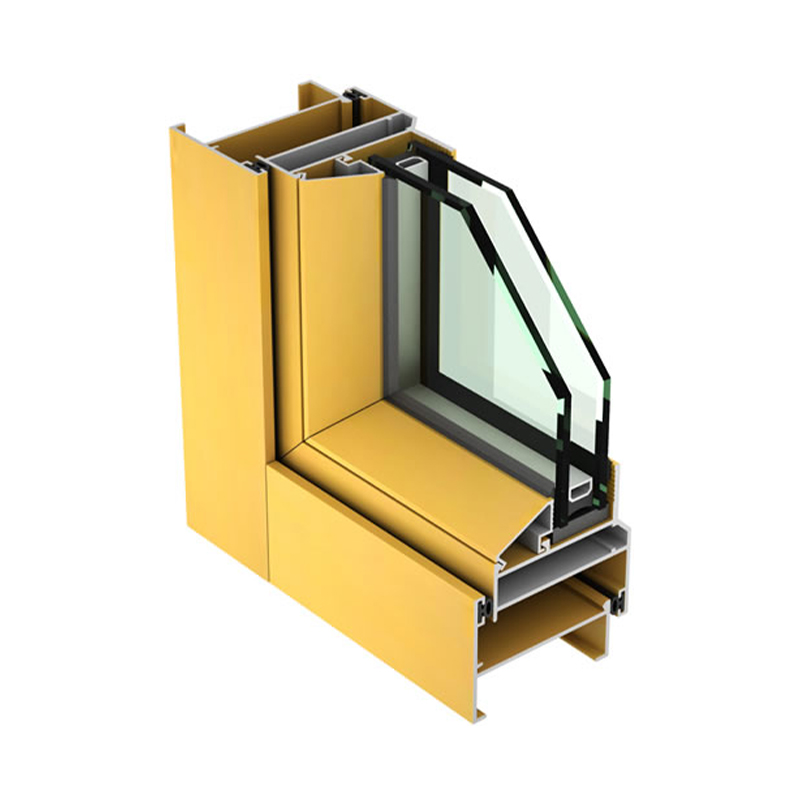
Architekturprofile gehören zu den bekanntesten Produkten aus extrudiertem Aluminium. Sie werden zu Fensterrahmen, Türrahmen, Vorhangfassadensystemen, Sonnenschirmen, Balkongeländern und Lamellensystemen. Diese Profile benötigen glatte Oberflächen, genaue Abmessungen und zuverlässige Witterungsbeständigkeit. Produkte wie Nicht-thermische Flügelfensterprofile zeigen, wie Extrusion sowohl die Funktion als auch das Erscheinungsbild von Gebäuden unterstützt.
In der Photovoltaikindustrie wird stranggepresstes Aluminium für Rahmen und Montagehalterungen für Solarmodule verwendet. Diese Profile müssen Außeneinflüssen, Windlasten und Temperaturschwankungen standhalten und gleichzeitig die Sicherheit der Solarmodule über Jahre hinweg gewährleisten. Ein gut gestalteter Rahmen ist leicht, stabil und korrosionsbeständig.
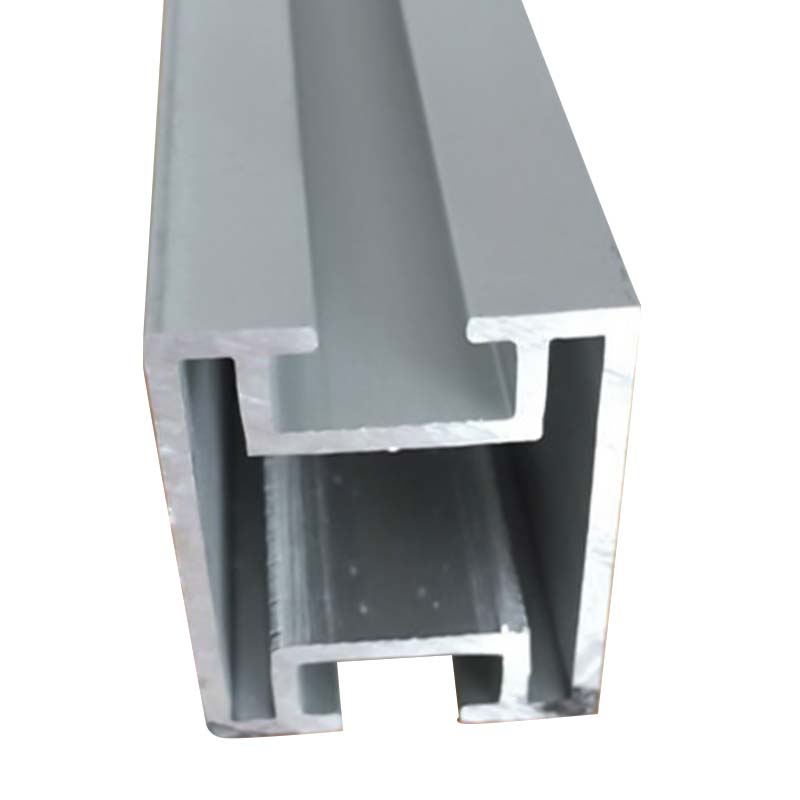 Aluminium-Solarpanel-Rahmenprofile für Photovoltaikmodule Leichte, korrosionsbeständige Aluminiumprofile für Solarmodulrahmen und Montagehalterungen, geeignet für Photovoltaik-Außenanlagen, die einen langfristigen Modulschutz erfordern. Produkt anzeigen →
Ein weiterer wichtiger Bereich ist der Automobilleichtbau. Stranggepresstes Aluminium trägt dazu bei, das Fahrzeuggewicht zu reduzieren und gleichzeitig das Crashverhalten und die strukturelle Integrität beizubehalten. Profile können für Crashboxen, Batterieträger, Stoßfängerträger, Schwellerträger, Motorgehäuse und andere Komponenten verwendet werden. Diese Teile erfordern oft enge Toleranzen, spezielle Legierungen und eine tiefgreifende Bearbeitung wie CNC-Bearbeitung und Reibrührschweißen.
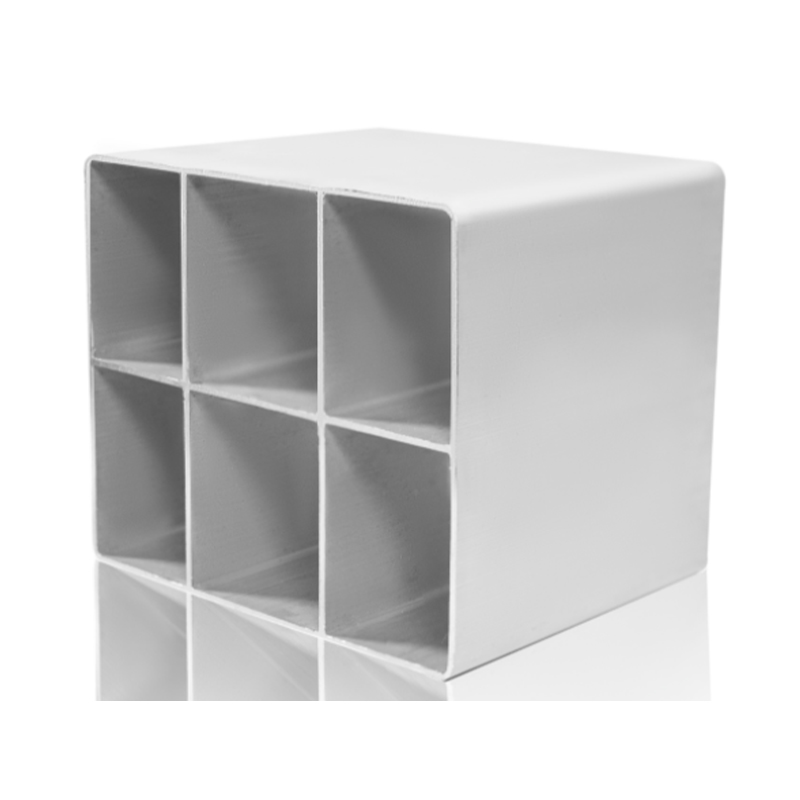 Automobil-Crashbox-Aluminiumprofile zur Absorption von Aufprallenergie Leichte, stranggepresste Aluminiumprofile für Crashboxen im Automobilbereich, die im Leichtbau des Fahrzeugs positioniert sind, um Aufprallenergie zu absorbieren und die Sicherheit zu erhöhen. Produkt anzeigen →
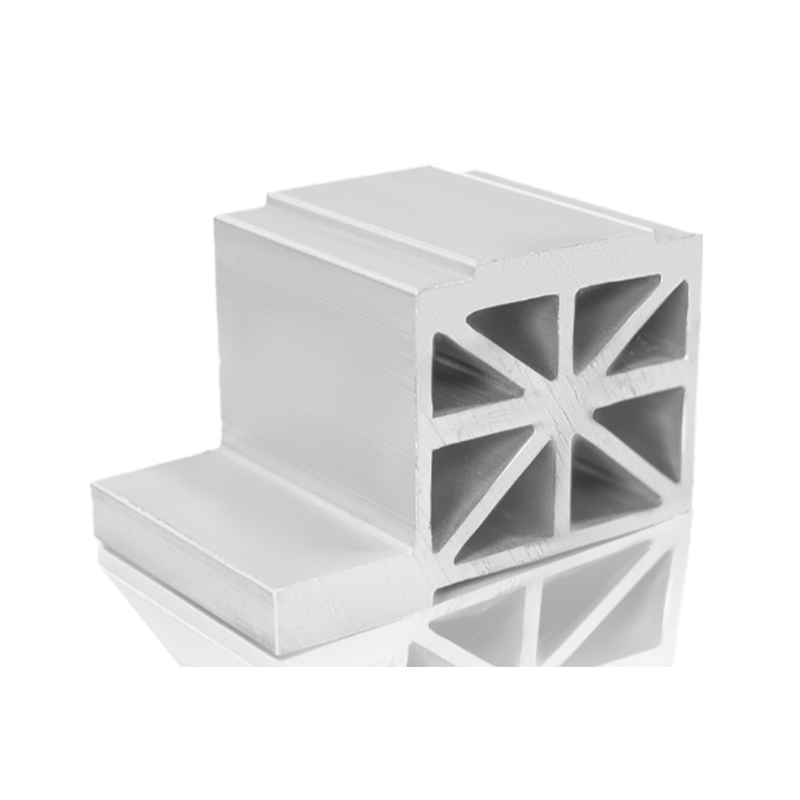 Batteriefach-Aluminiumprofile für Fahrzeuge mit neuer Energie Hochfeste, leichte Aluminium-Strangpressprofile für Batterieträger neuer Energiefahrzeuge, die Wärmeableitung und strukturelle Unterstützung in Batteriesystemen bieten. Produkt anzeigen →
Auch die industrielle Extrusion deckt ein breites Spektrum ab. Fließbandrahmen, Maschinenschutzvorrichtungen, Arbeitsstationen, Rahmen für medizinische Geräte und Automatisierungsstrukturen sind alle auf Aluminiumprofile angewiesen, da sie modular, einfach zu montieren und korrosionsbeständig sind. Bei diesen Anwendungen sind Maßhaltigkeit und eine saubere Oberfläche oft ebenso wichtig wie die Rohfestigkeit.
Stranggepresstes Aluminium bietet eine ungewöhnliche Kombination von Eigenschaften. Es ist leicht, aber stark genug für strukturelle Anwendungen. Es ist korrosionsbeständig, da sich auf seiner Oberfläche eine natürliche Oxidschicht bildet. Es leitet Wärme und Strom gut und eignet sich daher gut für Kühlkörper und Schaltschränke. Es kann wiederholt recycelt werden, ohne seine grundlegenden Eigenschaften zu verlieren. Am wichtigsten ist, dass es zu komplexen Querschnitten geformt werden kann, deren Herstellung allein durch maschinelle Bearbeitung oder Schweißen schwierig oder teuer wäre.
Diese Designfreiheit ist der Grund, warum Ingenieure immer wieder auf die Extrusion zurückgreifen. Mit einer einzigen Matrize können Tausende identischer Profile mit integrierten Rippen, Kanälen, Schraubanschlüssen und Schnappverbindungen hergestellt werden. Der Prozess ist im großen Maßstab effizient und dennoch flexibel genug für kundenspezifische Projekte, kurze Produktionsläufe und laufende Produktverbesserungen.
Es ist nützlich zu wissen, wie stranggepresstes Aluminium hergestellt wird, aber genauso wichtig ist die Wahl des richtigen Fertigungspartners. Ein zuverlässiger Extruder versteht sich auf Legierungsauswahl, Düsendesign, Pressensteuerung, Kühlung, Alterung, Endbearbeitung und Qualitätsprüfung. Dieses Wissen trägt dazu bei, kostspielige Verzögerungen zu vermeiden und stellt sicher, dass das endgültige Profil in seiner Anwendung die erwartete Leistung erbringt.
Bei Huilv produzieren wir Aluminiumprofile für Architektur, Photovoltaik, Automobilleichtbau und Industrieausrüstung. Unsere Erfahrung deckt den gesamten Weg vom Knüppel bis zum fertigen Profil ab, einschließlich der Tiefenbearbeitung und Montage. Wir glauben, dass es bei guter Extrusion nicht nur darum geht, Metall durch eine Matrize zu drücken. Es geht darum, jede Variable zu kontrollieren und darauf zu achten, was der Kunde tatsächlich braucht.
Der Prozess des Strangpressens von Aluminium beginnt mit einem erhitzten Barren und einer präzise bearbeiteten Matrize, hängt jedoch auf dem Weg dorthin von Dutzenden kleiner Entscheidungen ab. Temperatur, Druck, Geschwindigkeit, Abkühlung, Dehnung, Alterung und Endbearbeitung prägen das Endergebnis. Wenn diese Schritte sorgfältig durchgeführt werden, wird stranggepresstes Aluminium zu einem der vielseitigsten und zuverlässigsten Materialien in der modernen Fertigung.
Unabhängig davon, ob Sie ein Fenstersystem, eine Solarmontagelösung, eine Automobilkomponente oder einen Industrierahmen entwickeln, hilft Ihnen das Verständnis des Prozesses, bessere Fragen zu stellen und bessere Entscheidungen zu treffen. Und wenn Sie jemals sehen möchten, wie alles zusammenpasst, ist das Team von Huilv immer gerne bereit, über Aluminium zu sprechen.
 +86-19156366875
 Nr. 1016, Baocheng Road, Wirtschafts- und Technologieentwicklungszone, Stadt Xuancheng, Provinz Anhui, China
Urheberrecht© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alle Rechte vorbehalten
Hersteller von Aluminiumprofilen