Fragen Sie fünf Ingenieure, was ihnen an Aluminium 5052 gefällt, und Sie werden fünf leicht unterschiedliche Antworten hören: Es lässt sich biegen, ohne zu reißen, es übersteht Salznebel, es lässt sich sauber schweißen und es behält seine Festigkeit, wenn ein Teil über Jahre hinweg vibriert. Bitten Sie dieselben Ingenieure, die Zahlen zu nennen, und das Gespräch verlangsamt sich, da die Eigenschaften von Aluminium 5052 keine festen Zahlen sind. Sie verändern sich je nach Härte, Dicke und Produktform.
Dieser Leitfaden fasst die Werte zusammen, die am wichtigsten sind, erklärt, was sie in der Werkstatt bedeuten, und zeigt, wo 5052 neben den Legierungen steht, mit denen Konstrukteure es normalerweise vergleichen. Ganz gleich, ob Sie einen Kraftstofftank, eine Schiffstafel oder ein Elektrogehäuse spezifizieren, das Ziel ist dasselbe: Wählen Sie die Legierung und die Form, damit das Teil seine Aufgabe erfüllen kann, ohne es übermäßig zu konstruieren.
5052 gehört zur 5xxx-Familie, den Aluminium-Magnesium-Legierungen. Es ist nicht wärmebehandelbar, was bedeutet, dass es durch Kaltumformung und nicht durch Lösungsbehandlung und Alterung an Festigkeit gewinnt. Zwei Elemente leisten die meiste Arbeit: Magnesium, das die Festigkeit und Korrosionsbeständigkeit erhöht, und Chrom, das die Kornstruktur verfeinert und der Legierung hilft, Spannungsrisskorrosion zu widerstehen.
Typische Zusammensetzungsgrenzen für die Legierung sind:
Da 5052 nicht durch Wärmebehandlung verstärkt werden kann, wird es in den Härtegraden O (geglüht) und H geliefert. Bei einer H-Vergütung wie H32, H34, H36 oder H38 wird das Metall durch Walzen kaltverfestigt und dann durch eine Behandlung bei niedriger Temperamentatur stabilisiert, sodass es im Regal nicht weiter altert. Die Ziffer nach dem H sagt Ihnen ungefähr, wie viel Kaltverformung aufgewendet wurde und wie viel Festigkeit Sie gewinnen und wie viel Duktilität Sie aufgeben.
In der folgenden Tabelle sind typische Raumtemperaturwerte für 5052-Blech aufgeführt. Betrachten Sie sie eher als Design-Ausgangspunkt denn als Garantie: Schwerere Stärken, unterschiedliche Produktformen und normale Abweichungen von Werk zu Werk verschieben die Zahlen ein wenig, und der zertifizierte Testbericht Ihres Lieferanten ist immer das letzte Wort.
| Temper | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Härte (HB) |
|---|---|---|---|---|
| O (geglüht) | 195 | 90 | 25 | 47 |
| H32 | 228 | 193 | 12 | 60 |
| H34 | 262 | 214 | 10 | 68 |
| H36 | 276 | 241 | 8 | 73 |
| H38 | 290 | 255 | 7 | 77 |
Lesen Sie die Tabelle als Kompromisskurve. Durch den Wechsel von O zu H38 erhalten Sie etwa 50 % mehr Zugfestigkeit, aber die Dehnung sinkt von etwa 25 % auf etwa 7 %, was den Unterschied zwischen einem Teil, das Sie frei formen können, und einem Teil, das Sie vorsichtig formen müssen, ausmacht. Sein Elastizitätsmodul bleibt in jedem Zustand bei etwa 70 GPa, so dass sich die Steifigkeit bei Kaltumformung nicht verbessert. Veröffentlichte Ermüdungsfestigkeitsgrenzen für H32-Bleche liegen im Bereich von 110–120 MPa bei 5 x 10^8 Zyklen, was einer der Gründe dafür ist, dass 5052 in Teilen auftritt, die Vibrationen statt statischer Belastung ausgesetzt sind.
Die physikalischen Werte sind bei allen Temperaturen stabil und stellen normalerweise die ersten Zahlen dar, die für eine Gewichts- oder Wärmeberechnung benötigt werden:
Verglichen mit 6061 ist 5052 mit 2,70 g/cm³ etwas leichter, was bei einer großen Platte oder einer langen Blattauflage wichtiger ist als bei einer kleinen Halterung. Seine Wärmeleitfähigkeit ist geringer als die von Extrusionslegierungen wie 6063. Wenn also die Wärmeübertragung die Hauptfunktion ist, wägen Ingenieure beides oft sorgfältig ab. Dennoch bleibt 5052 ein gängiges Material für gelötete Kühlkerne und Wärmetauscherplatten, da es eine angemessene Leitfähigkeit mit hervorragender Formbarkeit und Beständigkeit gegen Nasskorrosion verbindet.
5052 hat sich vor allem an nassen, salzigen Orten einen Namen gemacht. Im Meerwasser- und Salzsprühnebel übertrifft es im Allgemeinen 6061 und ist beständig gegen Lochfraß und Spannungsrisskorrosion, die die Lebensdauer anderer Legierungen im Schiffseinsatz verkürzen. Aus diesem Grund kommt es in Bootsrümpfen, Treibstofftanks, Pontonkonstruktionen und Dockbeschlägen vor.
Außerdem ist es eine der fehlerverzeihenderen Aluminiumlegierungen beim Schweißen. WIG und MIG funktionieren beide gut, wobei 5356-Füllstoff typischerweise für 5052-Grundmetall empfohlen wird, und Widerstandsschweißen wird häufig für Blechbaugruppen verwendet. Die einzige Vorsichtsmaßnahme betrifft die Wärmeeinflusszone: Beim Schweißen wird das Metall neben der Verbindung weicher. Daher ist es bei Druckbehältern und tragenden Teilen besser, eine lokal verringerte Festigkeit zu berücksichtigen, als davon auszugehen, dass die Grundmetallfiguren überall halten. Eloxieren ist ein weiterer Punkt, den es zu planen gilt. 5052 lässt sich zuverlässig eloxieren, aber die Oberfläche wirkt meist etwas stumpfer und etwas grauer als die helle, klare Beschichtung von 6061 oder 6063, weshalb Zierleisten oft einen anderen Weg gehen.
Nein, und das ist eines der häufigsten Missverständnisse über die Legierung. Im Gegensatz zu 6061 oder 6063 kann 5052 nicht durch Lösungsbehandlung und Alterung verstärkt werden. Erhitze es und es wird weicher, nicht härter. Daraus ergeben sich drei praktische Konsequenzen.
Designer betrachten 5052 selten isoliert. Der Vergleich beschränkt sich in der Regel auf 6061, die universelle wärmebehandelbare Legierung, und 6063, den Extrusionsstandard.
| Legierung und Härte | Wärmebehandelbar | Typische Zugfestigkeit (MPa) | Dichte (g/cm³) | Korrosionsbeständigkeit im Meer | Bearbeitbarkeit | Formen oder Extrudieren |
|---|---|---|---|---|---|---|
| 5052-H32 | Nein | 228 | 2.68 | Ausgezeichnet | Fair | Ausgezeichnet forming |
| 6061-T6 | Ja | 310 | 2.70 | Gut | Gut | Faire Formgebung |
| 6063-T6 | Ja | 241 | 2.70 | Gut | Gut | Ausgezeichnet extruding |
6061-T6 ist stärker und lässt sich wesentlich sauberer bearbeiten, lässt sich jedoch schwerer biegen und verliert nach dem Schweißen mehr Festigkeit in der Wärmeeinflusszone. 6063-T6 lässt sich in komplexe Formen mit einer feinen Oberflächenbeschaffenheit extrudieren, weshalb es architektonische und strukturelle Profile dominiert. 5052 gewinnt, wenn das Teil geformt, geschweißt und Feuchtigkeit ausgesetzt wird und wenn ein etwas leichteres Blech willkommen ist.
Das Crashmanagement zeigt, wie schnell die Entscheidung die Blechwelt ganz verlassen kann. Energieabsorbierende Crashboxen und Stoßfängerträger werden fast immer aus 6xxx- oder 7xxx-Legierungen extrudiert, da die Extrusion dem Konstrukteur die Wandstärke, die inneren Rippen und das vorhersehbare Kollapsverhalten bietet, die die Anwendung erfordert. 5052-Blatt spielt da keine wirkliche Rolle.
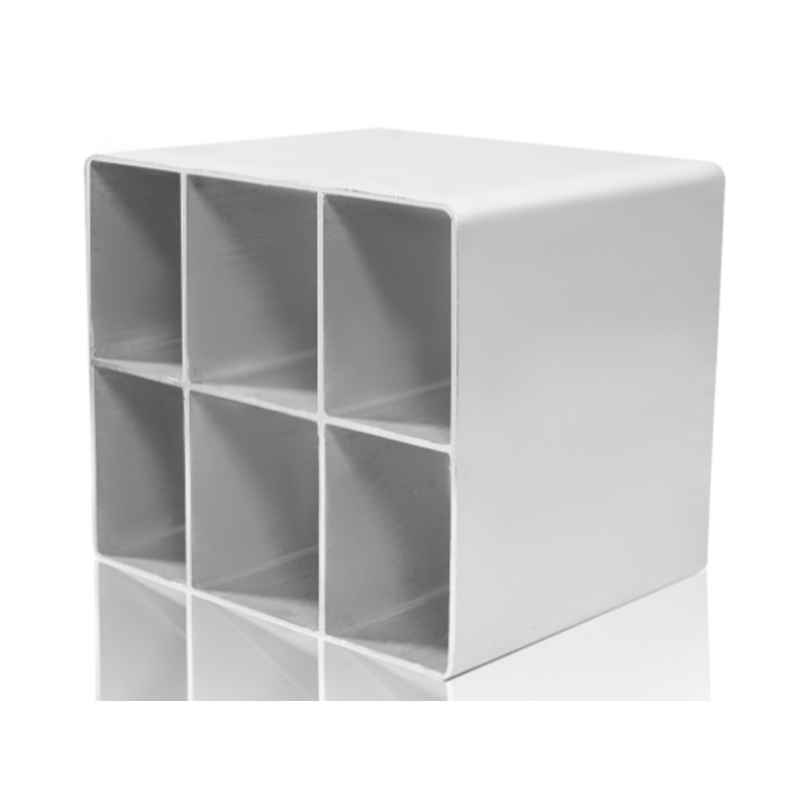 Automobil-Crashbox-Aluminiumprofile zur Absorption von Aufprallenergie Extrudierte 6xxx/7xxx-Legierungsprofile für den Front- und Heckaufprallschutz von Fahrzeugen, die eine leichte Energieabsorption durch kontrollierte Verformung bieten. Produkt anzeigen →
Die Anwendungsliste ist lang, aber sie konzentriert sich auf einige Themen: geformte Teile, die im Freien verwendet werden, geschweißte Baugruppen, die Flüssigkeiten aufnehmen müssen, und Komponenten, die Vibrationen ausgesetzt sind. Zu den typischen Anwendungen gehören Kraftstofftanks und Kraftstoffleitungen, Schiffsrümpfe und Deckskomponenten, Druckbehälter und Chemikalienlager, Wärmetauscherkerne, Karosserieteile für LKWs, Anhänger und Wohnmobile, Beschilderungen und architektonische Verkleidungen, Geräte- und Elektrogehäuse sowie Nieten und Befestigungselemente.
Elektrofahrzeuge haben ein neues Kapitel hinzugefügt. Batteriegehäuseabdeckungen, Kühlplatten und Unterbodenschutzbleche werden oft aus 5052-Blech spezifiziert, da es sich gut formen lässt, die Wärme gut leitet und Streusalzkorrosion widersteht. Bei der darunter liegenden Strukturschale ist es anders: Es handelt sich in der Regel um ein extrudiertes Profil, bei dem die Wandstärke und die integrierten Merkmale über die Länge des Teils gesteuert werden können. Wir haben diese Aufteilung in unserem Leitfaden ausführlicher behandelt EV-Aluminiumstrukturen und leichte Fahrzeugteile , und es ist eine nützliche Erinnerung daran, dass Blech und Extrusion oft zwei Hälften desselben Konstruktionsproblems lösen.
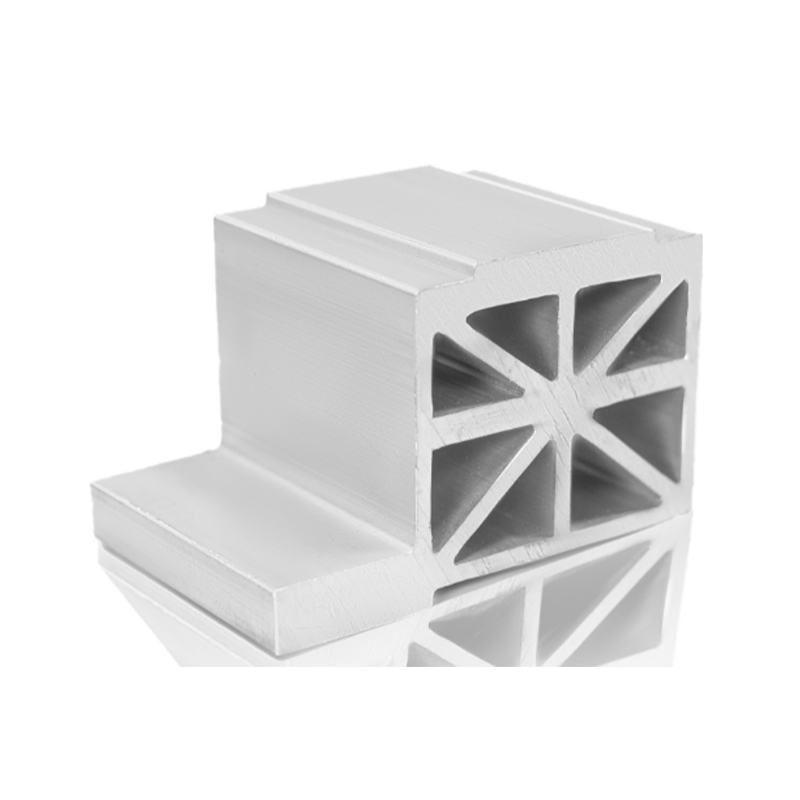 Batteriefach-Aluminiumprofile für Fahrzeuge mit neuer Energie Hochfeste Strangpressprofile für Batterieträger neuer Energiefahrzeuge, die strukturelle Unterstützung und Wärmeableitung bieten und gleichzeitig Sicherheits- und Reichweitenziele unterstützen. Produkt anzeigen →
Beim Formen ist 5052 zu Hause. H32-Bleche vertragen eine enge Biegung, üblicherweise im Bereich der ein- bis zweifachen Materialstärke, während 6061-T6 dazu neigt, zu reißen, wenn man darauf drückt. Tiefziehen ist möglich, die Legierung härtet jedoch schnell aus. Planen Sie daher Glühvorgänge zwischen intensiven Vorgängen ein.
Die maschinelle Bearbeitung ist die schwächere Seite des Charakters der Legierung. Es wird nur mittelmäßig bewertet, da es weiche, klebrige Späne aufweist und dazu neigt, am Werkzeug zu schleifen, was niedrigere Schnittgeschwindigkeiten, scharfe Kanten und einen großzügigeren Spanwinkel im Vergleich zu 6061 bedeutet. Eloxierte Oberflächen sind auch weniger hell als bei 6xxx-Legierungen. Wenn für ein Projekt ein starrer Rahmen anstelle einer geformten Platte erforderlich ist, lassen sich extrudierte Profile sauberer schneiden und schneller montieren als geschweißte Bleche, weshalb T-Nut-Systeme in der Automatisierung und im Gerätebau so verbreitet sind.
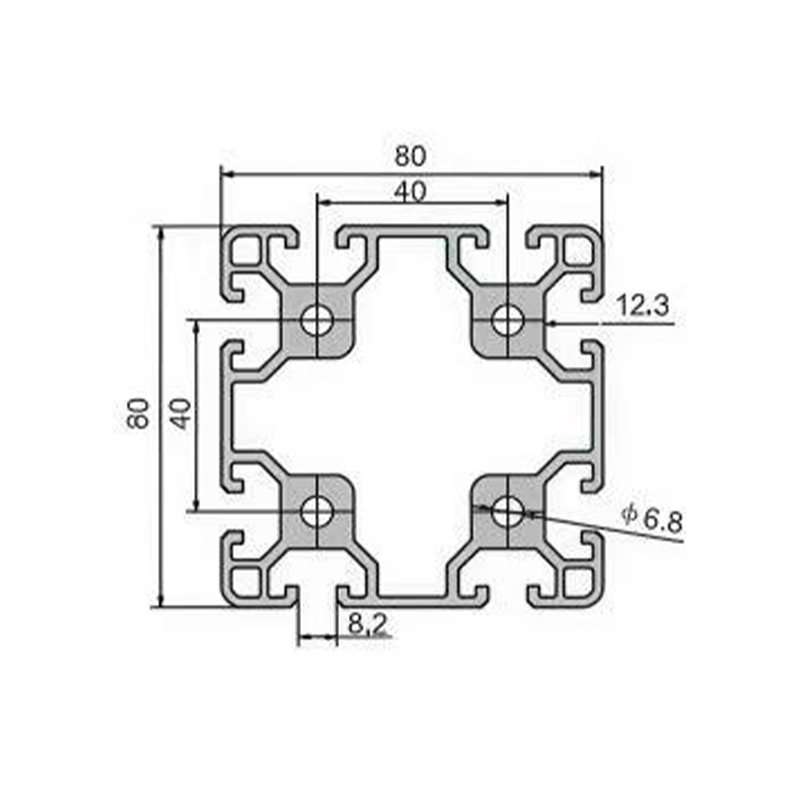 Modulare Montagelinie aus Aluminiumprofilen für die industrielle Automatisierung Wiederverwendbare extrudierte Profile für Montagelinien, Werkbänke und Automatisierungsrahmen, die eine schnelle Montage, Anpassung und Erweiterung bei hoher Tragfähigkeit ermöglichen. Produkt anzeigen →
Wenn das Teil flach, geformt, geschweißt und Feuchtigkeit ausgesetzt ist, ist 5052-Blech normalerweise die richtige Lösung und H32 ist die sinnvolle Ausgangstemperatur. Wenn das Teil lang ist und einen konstanten Querschnitt hat, eine Steifigkeit, eine Bearbeitung mit engen Toleranzen oder eine helle eloxierte Oberfläche benötigt, ist die Herstellung eines extrudierten 6xxx-Profils fast immer schneller und kostengünstiger.
Als Hersteller von Aluminiumprofilen für Gebäude, Photovoltaik und Industrie verbringen wir viel Zeit mit dieser zweiten Kategorie, einschließlich der leichten Automobilteile, bei denen Extrusion das leistet, was Blech nicht kann. Wenn Sie ein 5052-Plattendesign gegen ein extrudiertes Design abwägen, lohnt sich ein frühzeitiger Vergleich, solange die Geometrie noch flexibel ist. Das Teilespektrum, das wir produzieren, können Sie in unserem einsehen Automobil-Leichtbau-Aluminiumprofile Wir besprechen gerne mit Ihnen, welche Route für Sie am besten geeignet ist.
 +86-19156366875
 Nr. 1016, Baocheng Road, Wirtschafts- und Technologieentwicklungszone, Stadt Xuancheng, Provinz Anhui, China
Urheberrecht© Anhui Huilong Group Huilv New Material Technology Co., Ltd. Alle Rechte vorbehalten
Hersteller von Aluminiumprofilen